「装置は動いている。アラームも出ていない。それなのに、今日は清掃のために止める」
半導体工場では、そんな判断が必要になることがあります。
壊れてもいない機械を止めれば、その間はウエハを加工できません。生産量を考えれば、できるだけ動かしたいはずです。
では、なぜ止めるのでしょうか。
答えは、装置が動くことと、同じ品質で半導体を作り続けられることは、別だからです。
半導体製造装置のチャンバーは、外から見ると密閉された清潔な容器です。しかし、そこで行われる加工そのものが、内壁に堆積物を生みます。放っておけば、目に見えない変化が、やがてウエハの品質に現れることがあります。[1][2]
しかも、話は「汚れを落とせば終わり」ではありません。清掃したばかりのチャンバーにも、次の製品を入れる前に確かめなければならないことがあるのです。
この記事でわかること
- 加工中にチャンバー内へ堆積物が生じる理由
- 堆積物が粒子や加工状態の変化につながる仕組み
- 清掃後に確認してから生産へ戻す理由
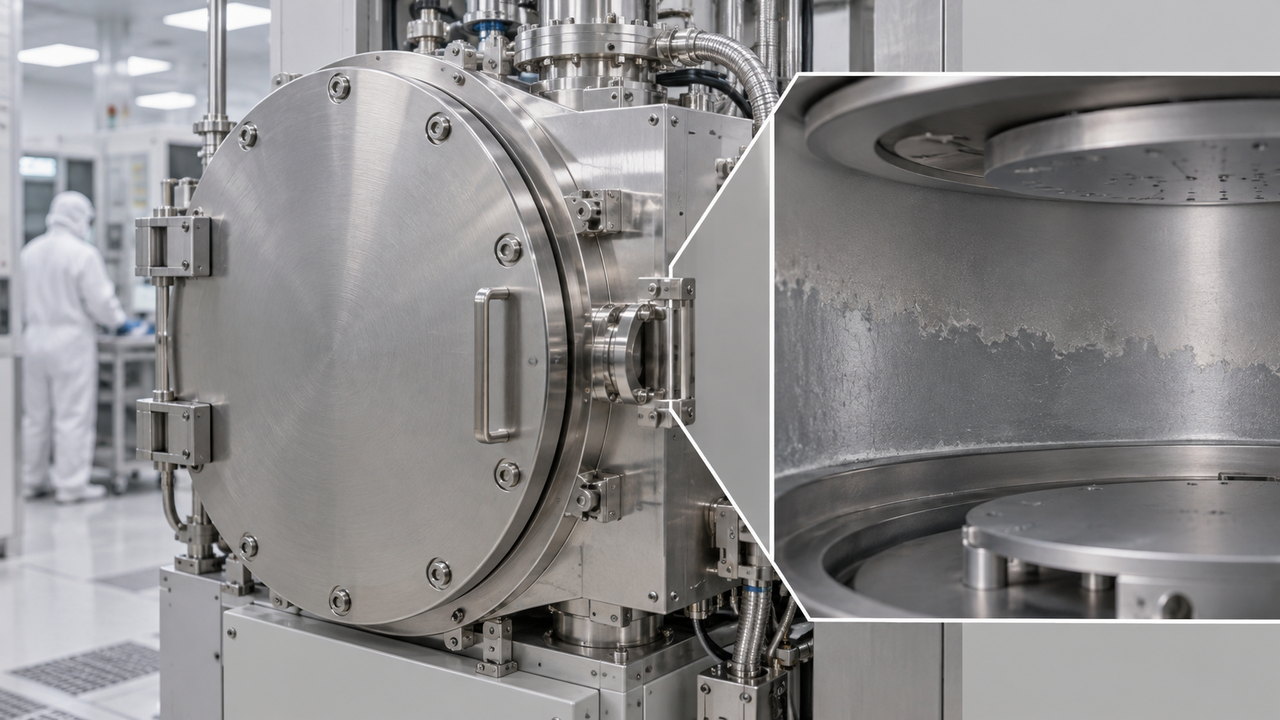
密閉されているのに、なぜ内側が汚れるのか?
「密閉しているのだから、外からほこりは入らないのでは?」
その疑問はもっともです。ただし、チャンバーに生じる堆積物は、外から飛び込むほこりだけではありません。加工のために中へ入れたガスが、反応して生み出すものもあります。
例えば、半導体の表面を削る「エッチング」。酸化シリコンなどを加工するときには、フルオロカーボン系のガスを使うプロセスがあります。こうしたガスはプラズマの中で分解・反応し、加工に役立つ成分を生みます。
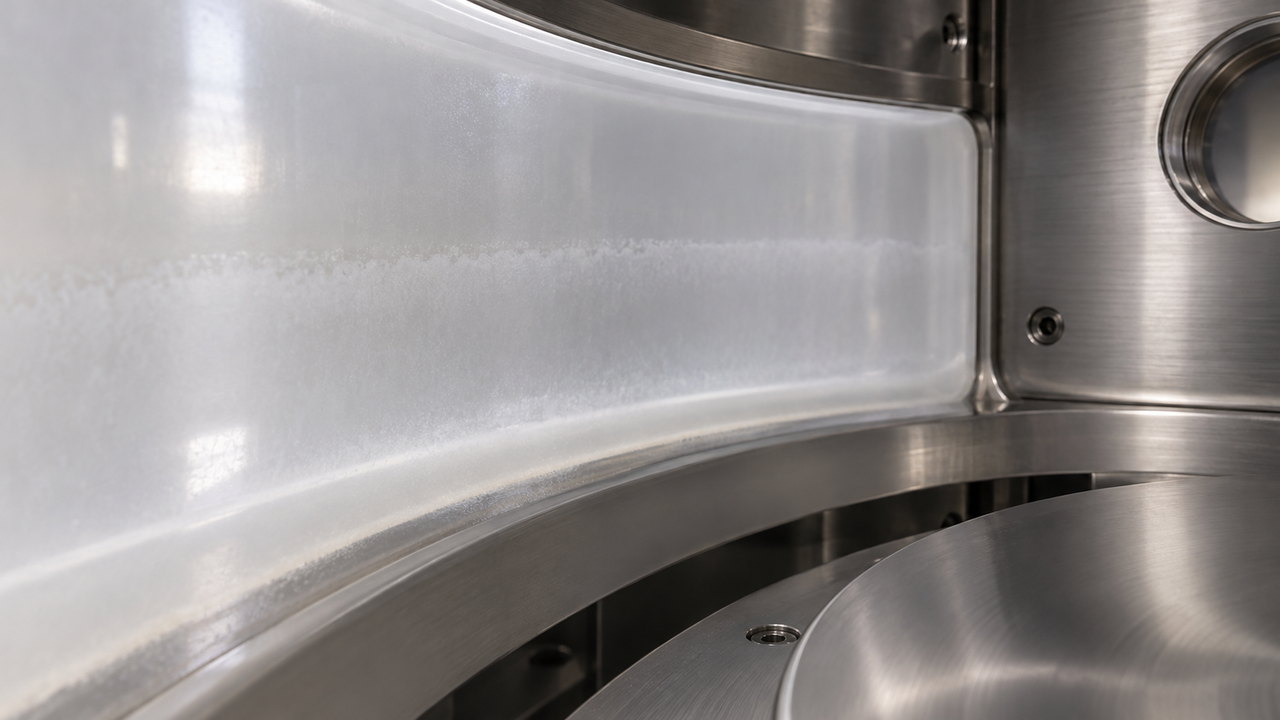
ところが、反応で生じたCFₓ系のポリマーは、ウエハだけを選んで付着するわけではありません。チャンバーの壁や石英部品の表面にも付着し、積み重なることがあります。[1]
ここが面白いところです。このポリマーは、常に悪者というわけではありません。加工したい場所と守りたい場所を分けるのに役立つ場合があります。問題は、必要な反応を支える一方で、装置の内側にも蓄積し得ることです。
一方、ウエハ上に薄い膜を作る「成膜」では、別のことが起こります。膜を作る材料や反応は、ウエハの表面だけで完結するとは限りません。チャンバーの壁、部品、シールドにも膜が付く場合があります。装置メーカーApplied Materialsの特許資料にも、この付着膜が後にひび割れたり剥がれたりして、粒子の原因になることが説明されています。[2]
つまり、ものを削る装置でも、膜を作る装置でも、加工するほどチャンバー自身の状態が変わり得るのです。ただし、何が堆積するか、どの清掃方法が適するかは装置と工程によって異なります。
「少し汚れた」だけで、なぜ製品が不良になるのか?
堆積物による問題は、大きく二つあります。剥がれて落ちることと、加工の条件を変えてしまうことです。
① 剥がれた小さな粒が、ウエハに傷を残す
まず、壁に付着した膜が厚くなる様子を想像してください。何度も塗り重ねた塗料が、あるときひび割れたり、欠けたりすることがあります。
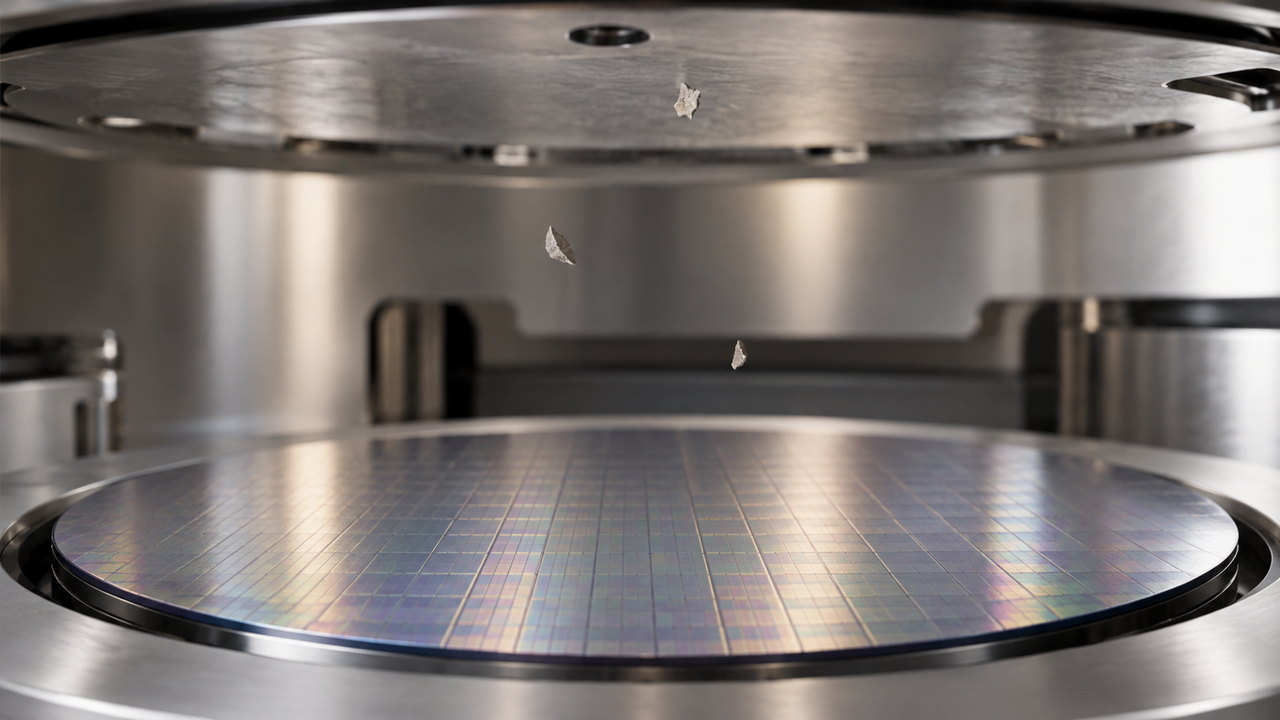
チャンバーでも、条件によっては似た現象が起こります。内壁や部品に付いた膜の一部が剥がれ、微小な粒子(パーティクル)になるのです。それがウエハに付くと、回路や膜の形成を妨げる欠陥につながり得ます。[2]
※塗料のたとえは「膜が剥がれる」という点に限った説明です。実際の粒子の発生や移動は、膜の材質、プラズマ、ガスの流れなどに左右されます。
半導体は、一枚のウエハから多数のチップを作ります。その中で使えないチップが増えれば、完成品として取り出せる割合、つまり歩留まりが下がります。
② 粒が落ちなくても、加工結果が少しずつずれる
もう一つの問題は、もっと気づきにくいものです。
同じガス流量、同じ圧力、同じRF電力、同じレシピで処理しているのに、加工結果が前と揃わなくなる。これが「プロセスドリフト」と呼ばれる現象の一例です。
なぜでしょうか。
プラズマはウエハだけに接しているわけではなく、チャンバーの壁とも相互作用します。壁に堆積する膜の量や性質が変われば、プラズマの状態にも影響が及びます。2025年刊行の研究では、フルオロカーボン系ポリマーの蓄積がプラズマの電気的特性に影響することを、センサーで監視する試みが報告されています。[1]
装置は正常に起動する。加工も最後まで終わる。でも、仕上がりが以前とわずかに違う。
この差を見過ごさないことが、設備保全の難しさなのです。
では、毎日掃除すれば安心なのか?
ここまで読むと、「汚れる前に頻繁に掃除した方がいい」と考えるかもしれません。
でも、そう単純ではありません。
清掃中は、その装置で製品を作れません。チャンバーを開ける清掃なら、作業・部品の取り外し・再組み立て・復旧確認にも時間が必要です。洗浄が部品の表面やコーティングに影響する場合もあります。実際にチャンバー部品の精密洗浄を手掛けるUltra Clean Holdingsは、堆積膜を除去しながら部品表面の損傷を抑えることを重要な課題として説明しています。[3]
したがって、清掃が遅すぎれば品質が危うい。早すぎれば生産時間を失い、部品にも余計な負担をかけかねない。
保全担当者が考えるのは、単なる「汚れている・いない」ではなく、いつ、どの方法で、どの程度の清掃が必要かという判断です。
チャンバーは、どうやって掃除するのか?
家庭の掃除と違って、チャンバーはいつも人が開けて拭くわけではありません。
代表的な方法の一つが、チャンバーを開けずに反応性のあるガスで堆積膜を除去する清掃です。これを in-situ cleaning(インシチュクリーニング)と呼びます。
例えば一部のCVD装置では、三フッ化窒素(NF₃)などのフッ素含有ガスを使い、プラズマの働きで不要なシリコン系の膜を揮発性の反応生成物に変え、排気系から取り除きます。[2]
使用する清掃方法は装置や工程により異なり、すべての堆積物を同じガスで落とせるわけではありません。[2]
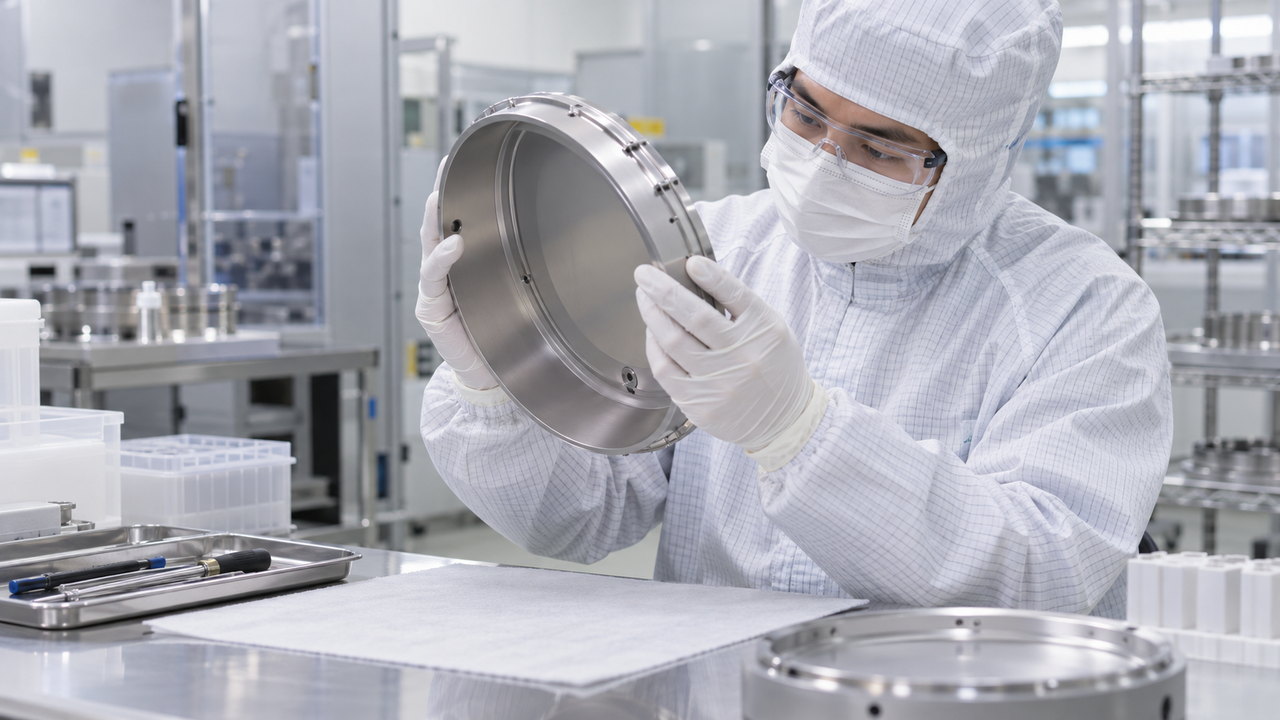
それでも取り切れない堆積物や、部品の点検・交換が必要なときには、チャンバーを開けて洗浄・整備します。この場合は真空・ガス・高電圧・残留化学物質などの危険があるため、装置メーカーと事業所の手順、安全な隔離措置に従う必要があります。[5][6]
掃除した直後なのに、なぜすぐ製品を流さないのか?
ここに、チャンバー清掃で最も意外な話があります。
清掃が終わったばかりの装置は、清掃前と同じ状態ではありません。
壁に付いていた膜が取り除かれ、表面の化学的な状態が変わっています。フッ素含有ガスを用いた清掃では、工程によってフッ素由来の残留物が問題になることもあります。[2]
Applied Materialsが2001年に公開したCVD関連の特許には、清掃後に水素プラズマで残留フッ素を減らし、続いてチャンバー内面に薄いシリコン系の膜を形成する方法が記載されています。[2]
注目したいのは、きれいにした直後、あえて薄い膜を付けるという発想です。
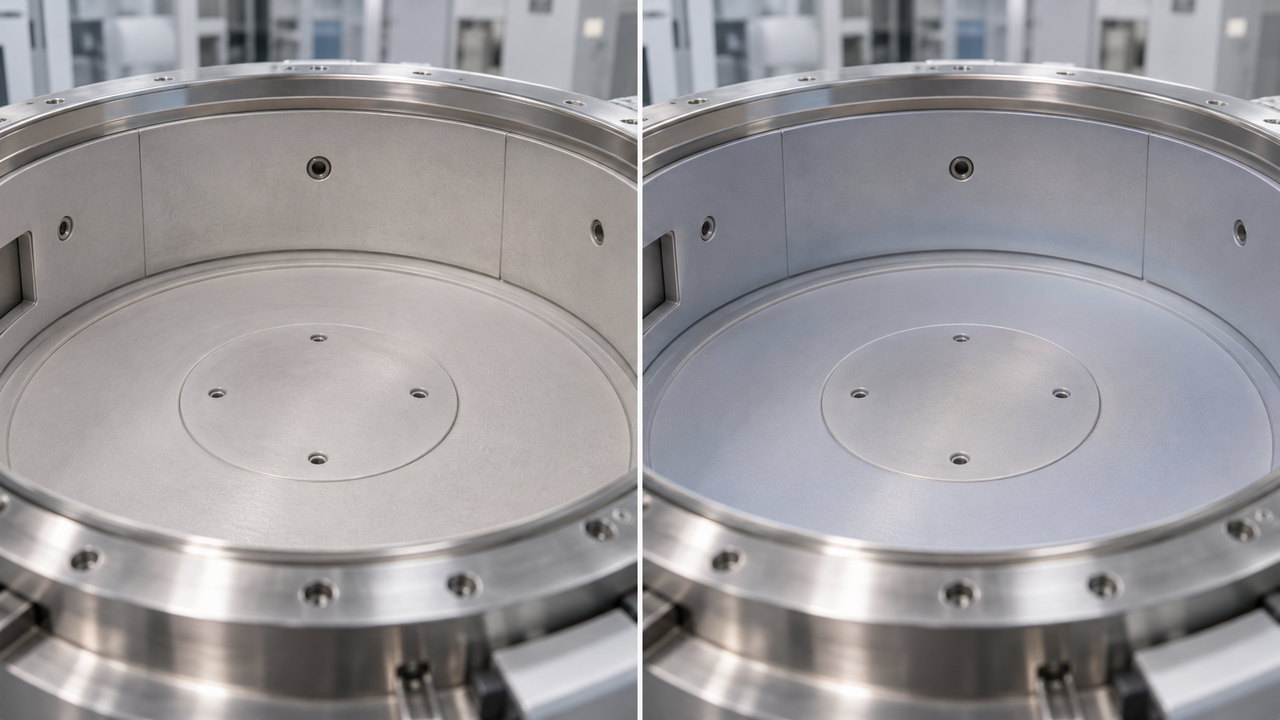
これは掃除が失敗したからではありません。次の加工を安定させるため、壁面をあらかじめ望ましい状態に整えているのです。こうした再調整を一般に「シーズニング(seasoning)」と呼びます。ただし、水素プラズマや窒化シリコン膜を使うという組み合わせは特定方式の例であって、すべての装置の共通手順ではありません。
つまり清掃後に必要なのは、「見た目がきれいだから合格」という判断ではなく、次のウエハを同じ品質で加工できる状態に戻ったかという確認です。
「清掃完了」と「生産再開」は、なぜ別の判断なのか?
清掃やシーズニングが終わったあとにも、確認が必要になる工程があります。
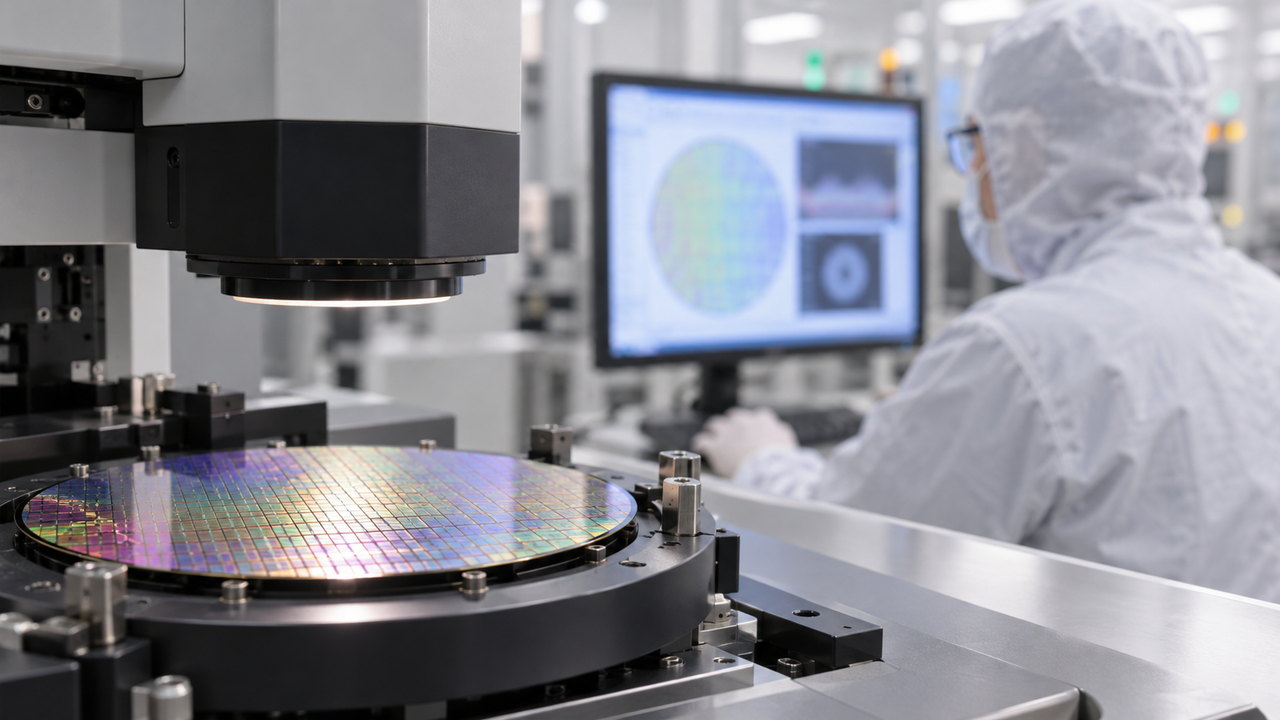
その一つが、モニターウエハなどを用いた加工結果の評価です。工程に応じて、粒子の状態、エッチングの深さや速度、膜厚、面内均一性など、決められた項目を調べます。
初めのウエハだけ、あとに続くウエハと仕上がりが異なることがあります。「ファーストウエハ効果」と呼ばれる現象です。Applied Materialsの別の特許にも、チャンバーのクリーニング後のシーズニングによって、この現象を抑えるための技術が記されています。[4]
装置の状態を、異常が出る前の数字の変化から見る考え方は、トレンドデータ/状態監視の記事でも紹介しています。
ただし、モニターウエハで何を測るか、何枚確認するか、どの値なら合格かは工程によって異なります。装置の立ち上がりを確認することと、品質管理上、製品を投入してよいと承認することも区別されます。
清掃作業が終わった瞬間ではなく、所定の確認を通過した時点で、ようやく装置は生産に戻れるのです。
熟練の設備保全担当者は、何を見て止めるのか?
では、どのタイミングで清掃を決めるのでしょう。
まず、装置メーカーの推奨条件や工場で定めた保全周期があります。処理枚数、運転時間、累積RF使用時間などは、その目安になります。
しかし、同じ時間だけ動かしても、すべてのチャンバーが同じ状態になるとは限りません。処理した材料、ガス、レシピ、使用状況が違うからです。
そこで重視されるのが、数字の変化です。
例えば、ウエハ上の粒子数の推移、エッチ速度や膜厚のばらつき、装置の圧力やプラズマ監視データ。こうした情報をまとめて見ると、アラームが出る前に「いつもと違う」兆候を捉えられる場合があります。[1]
ただし、粒子が増えたからといって、原因が必ずチャンバーの汚れだとは限りません。ガス供給、搬送、部品の状態、計測方法など、別の要因も考えられます。
だから設備保全は、数字が変わった瞬間に掃除を始める仕事ではありません。
清掃で改善しそうなのか。清掃しても解決しないのか。止めるべき時なのか。
その違いをデータと工程の仕組みから考える仕事です。
よくある誤解
Q. チャンバーは密閉されているのに、なぜ堆積物が付くのですか?
外から入るほこりだけでなく、加工のために入れたガスが反応してできる物質が、内壁にも付着する場合があるためです。
Q. 清掃は毎日行えばよいのですか?
一律に毎日と決められるものではありません。堆積のしかたや清掃方法は装置・工程ごとに異なり、品質の兆候や保全条件を合わせて判断します。
Q. 清掃が終われば、すぐ製品を加工できますか?
清掃直後は壁面の状態が変わっています。工程に応じた調整や確認を経て、決められた品質条件に合うことを確かめてから再開します。
エッチングチャンバーのメンテナンス:何を見て、どう判断するか
「エッチングチャンバーのメンテナンス方法」「チャンバーの点検」で探す方に向けて、この記事の内容を、判断の流れで整理します。メンテナンスの時期は、一律には決められません。装置メーカーの推奨条件や工場の保全周期を目安に、数字の変化と工程の状態を合わせて判断します。
| 状況 | 見る点 | 考え方 |
|---|---|---|
| ウェハ上の粒子が増えた | 粒子数の推移 | 剥がれた堆積物が原因のこともあるが、ガス供給、搬送、部品の状態、計測方法など別の要因も考えられる |
| 同じレシピなのに、仕上がりが揃わない | エッチ速度、膜厚のばらつき、装置の圧力やプラズマの監視データ | 壁面の堆積が変わると、プラズマの状態にも影響する。これが「プロセスドリフト」の一例 |
| 清掃が終わった | モニターウエハでの加工結果 | 清掃直後は壁面の状態が変わっている。シーズニングなどの調整を経て、決められた確認を通ってから生産へ戻す |
点検・清掃の方法は、2通りある
チャンバーを開けずに、反応性のあるガスで堆積膜を取り除く「in-situ cleaning」と、取り切れない堆積物や部品の点検・交換が必要なときに、チャンバーを開けて洗浄・整備する方法があります。後者は、真空・ガス・高電圧・残留化学物質などの危険があるため、装置メーカーと事業所の手順、安全な隔離措置に従う必要があります。
よくある質問:チャンバーの点検・清掃
Q. エッチングチャンバーのメンテナンスは、どのタイミングで行いますか?
毎日など一律には決まりません。装置メーカーの推奨条件や工場の保全周期、処理枚数や運転時間を目安にしつつ、粒子数の推移やエッチ速度のばらつきなど、品質の兆候を合わせて判断します。
Q. 装置が壊れていなくても、止めて清掃するのはなぜですか?
装置が動くことと、同じ品質で作り続けられることは別だからです。加工のたびに内壁へ堆積物が生じ、剥がれた粒子や、プラズマ状態の変化につながることがあります。
Q. 清掃が終われば、すぐ製品を加工できますか?
いいえ。清掃直後は壁面の状態が変わっているため、シーズニングなどの調整や、モニターウエハによる確認を経て、決められた品質条件に合うことを確かめてから再開します。
装置を止める判断が、半導体の品質を守っている
チャンバー清掃の話を振り返ると、少し不思議な循環が見えてきます。
ウエハを加工するためにガスを反応させる。その反応によって、壁にも膜が付く。膜が増えれば、粒子や加工条件の変化が問題になる。そこで清掃する。しかし清掃すると、今度は壁の状態が変わる。だから、安定した加工ができるか確認する。
止める → 清掃する → 整える → 確認する → 再び作る。
この一連の判断には、装置の構造、ガスと材料、プラズマ、計測、品質管理の知識がつながっています。
半導体を作る仕事は、ただ装置を止めずに動かすことではありません。必要なときに止め、再び安心して作れる状態に戻すことも、製造技術の大切な一部なのです。
そして、その当たり前を支えているのが、設備保全や生産技術に携わる人たちです。
装置の点検・清掃・復旧を支える仕事の役割は、半導体保全・メンテナンス職の記事で確認できます。
参考にした公式情報・研究資料
[1] Junyeob Lee, Kyongnam Kim, A Study on the Development of Real-Time Chamber Contamination Diagnosis Sensors, Sensors 25(1), 20 (2025).
[2] Applied Materials, Method of conditioning a chamber for chemical vapor deposition, EP1154038A1 (2001).
[3] Ultra Clean Holdings, Cleaning — UHP Parts Cleaning / SmartEtch.
[4] Applied Materials, Elimination of first wafer effect for PECVD films, US9157151B2.
[5] OSHA, 29 CFR 1910.147 — The control of hazardous energy (lockout/tagout).
[6] SEMI, Environmental, Health, and Safety Standards / SEMI S2.
※本記事は公開論文・特許・メーカー資料を基に装置保全の考え方を解説したもので、特定装置の保守作業手順を示すものではありません。実作業はメーカー手順・設備仕様・事業所の安全基準に従ってください。
まとめ
装置が動いていても、チャンバーの内側は加工反応で変化することがあります。
清掃は粒子や加工状態の変化を抑えるために行います。
清掃後の確認まで終えて、はじめて生産へ戻れます。