今回のテーマは、
「エッチングは、いつ止めればよく、どんな不具合が起きるのか」
答え:膜が消えた瞬間を、プラズマの光の変化などで見つけて止めます(終点検出)。ほかに、場所による削れる速さの違い(マイクロローディング)や、電気がたまることで起きる側壁のえぐれ(ノッチ)などの不具合があります。
この記事でわかること
- ① 止めどきが要る理由
- ② プラズマの光で終点を知る
- ③ 場所による削れ方の違い
- ④ 根元がえぐれる不具合
- ⑤ レジスト除去の注意と不具合のまとめ
※各節の「くわしく見る」は、計算で確かめたい人向けです。
① なぜ「止めどき」を探す必要があるのか
大事なポイント:エッチレートは、いつも同じとは限りません。時間だけで止めると、膜が残ったり、下地を削ったりします。
第1講では、「削る量=エッチレート×時間」と学びました。時間を決めて止めるのは、いちばん単純な方法です。しかし、エッチレートは、ガスの流れ、圧力、装置の汚れなどで、少しずつ変わります。膜厚にも、ばらつきがあります。
たとえば、膜厚500nm、標準のエッチレート250nm/分なら、削りきるのに500 ÷ 250 = 2分です。2分で止める設定にしたとき、レートが10%低い(225nm/分)と、225 × 2 = 450nmしか削れず、50nmの膜が残ります。逆に、レートが10%高い(275nm/分)と、500 ÷ 275 ≈ 1.8分で膜が消え、残りの約0.2分(約11秒)は、下地を削ることになります。
そこで、膜が削りきれた瞬間を見つけて止めるための技術が必要になります。これを、終点検出といいます。終点とは、「削る膜がなくなった時点」のことです。
確認クイズ:時間だけで止める方法の弱点は、何でしょう?
答え:エッチレートが変わると、膜が残ったり、下地を削ったりすることです。
くわしく見る:設定時間のずれを計算する
レートが10%低い:250 × 0.9 = 225nm/分、225 × 2 = 450nm、残りは 500 − 450 = 50nm。
レートが10%高い:250 × 1.1 = 275nm/分、削りきる時間は 500 ÷ 275 ≈ 1.82分、余った時間は 2 − 1.82 = 0.18分(約11秒)。この11秒のあいだ、下地が削られます。値は、説明用の仮の例です。
② 終点検出の基本:プラズマの光を見る
大事なポイント:プラズマの光は、削っている物質で変わります。その変化から、膜が消えたことが分かります。
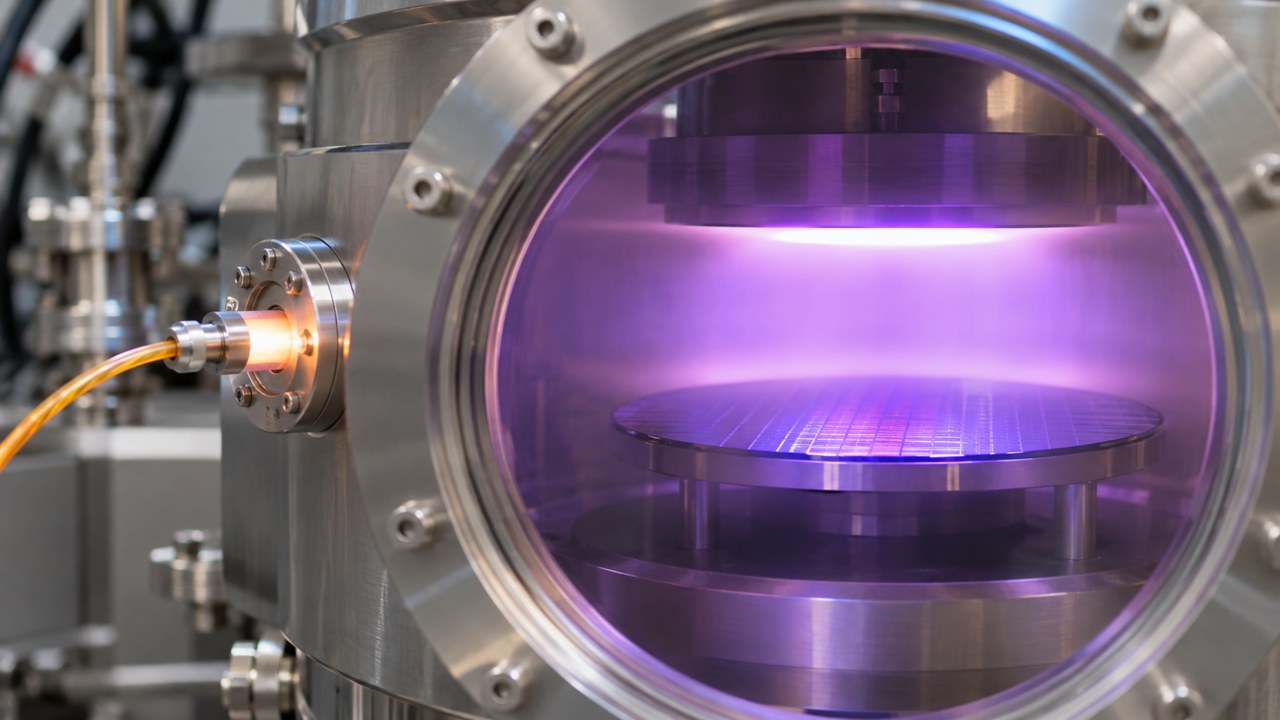
プラズマの中で励起された粒は、光を出します。光の色(波長)は、粒の種類で決まります。そこで、特定の波長の光の強さを測り続けると、プラズマの中の特定の粒が、どれだけあるかが分かります。この方法を、発光分光(OES)といいます。手順は次のとおりです。
- 装置の窓越しにプラズマの光をとらえ、分光器で、見たい波長だけを選びます。
- 膜を削っている間の、光の強さを記録します。
- 膜が消えて、下地が出てくると、削られる物質が変わるので、光の強さが変化します。
- その変化を検出したら、エッチングを止めます(または、決めた時間だけ、オーバーエッチをします)。
たとえば、酸化膜(SiO2)をシリコンの上で削る場合、酸化膜が削られるときに、一酸化炭素(CO)ができます。このCOの光(波長519.8nm)が、酸化膜が消えると、弱くなります。反対に、窒化シリコンを酸化膜の上で削る場合は、最初はCOが出ず、窒化膜が消えて酸化膜が削られ始めると、COの光が強くなります。このように、光が下がる場合も、上がる場合もあります。
ただし、どの波長を見ればよいかは、工程、ガス、材料で変わります。工程ごとに、適切な波長を選ぶ必要があります。
▶ 外部の参考ページ:プラズマの発光による終点検出の研究(大学の論文の概要・英語)
確認クイズ:発光分光(OES)では、何の変化を見て終点を判断するでしょう?
答え:プラズマの光(特定の波長)の強さの変化です。
くわしく見る:実際の例:酸化膜のCOの光
特許の記載では、酸化膜の終点検出で、COの519.8nmの光の強さを監視する例があります。酸化膜とシリコンの境で「COがもう生じず、光の強さが下がり始める」と述べられています。
ウェハごとに膜厚が違う場合、薄いウェハの終点が先に来ます。この特許では、ばらつきを考えて、検出した時点から、決めた余分な時間(オーバーエッチ)を足して、厚いウェハにも対応する方法が述べられています。ここで紹介した例は、特許1件の記載にもとづくものです。
③ マイクロローディング:場所によって、削れる速さが違う
大事なポイント:広く開いた場所は速く削れ、狭く密な場所は遅く削れます。そのため、止めどきがそろいません。
第4講で出てきたアスペクト比を、ここで思い出しましょう。穴の深さ(高さ)を、幅で割った値です。深さ0.5µm、幅5µmの広い溝なら、アスペクト比は0.1です。幅0.25µmの狭い溝なら、0.5 ÷ 0.25 = 2です。
広い開口(アスペクト比が低い)と、狭く密な開口(アスペクト比が高い)が、同じウェハにあると、削れる速さが違ってきます。広い所には、エッチングの粒が届きやすく、反応でできた物質も外へ出ていきやすいからです。一方、狭い所では、粒が奥まで届きにくく、物質も出にくくなります。このように、開口の広さや密度で、エッチレートが変わる現象を、マイクロローディング(アスペクト比依存エッチング)といいます。
この現象があると、広い所が削りきれたとき、狭い所はまだ途中です。狭い所を削りきるまで続けると、広い所が長いオーバーエッチにさらされ、下地を傷めるおそれがあります。この問題は、条件を少し変えるだけでは、ほとんど改善しないと言われます。そのため、削る工程と保護膜をつける工程を、交互にくり返すなどの工夫が考えられています。
▶ 外部の参考ページ:深掘りエッチングで、細い所ほど削れにくい現象(エッチラグ)を扱った論文(Micromachines誌・英語)
確認クイズ:広い開口と、狭く密な開口が混在するとき、先に削りきるのは、どちらでしょう?
答え:広い開口です。
くわしく見る:オーバーエッチの時間を計算する
広い所のエッチレートを250nm/分、狭い所を200nm/分(20%遅い、仮の例)、膜厚を500nmとします。
広い所:500 ÷ 250 = 2.0分 狭い所:500 ÷ 200 = 2.5分
狭い所を削りきるまで続けると、広い所は 2.5 − 2.0 = 0.5分、オーバーエッチになります。広い所の下地のレートが、選択比25で 250 ÷ 25 = 10nm/分なら、下地が 10 × 0.5 = 5nm削れます。下地が薄いと、危険な値です。
④ ノッチ:根元が、えぐれる
大事なポイント:溝の底に電気がたまると、イオンが側壁へ曲げられ、根元がえぐれます。これを、ノッチといいます。
深く狭い溝では、別の不具合が起きることがあります。プラズマの中で、電子は、さまざまな向きに飛ぶので、狭い溝の入口にぶつかり、底へ届きにくくなります。これを電子の影(electron shading)といいます。一方、+のイオンは、電圧で引かれて、まっすぐ底へ届きます。
その結果、底の絶縁膜に、+の電気が余り、底の電位が上がります(帯電)。電位が上がると、あとから来る+のイオンは、底の+に反発して、進む向きが曲げられ、側壁にぶつかります。曲げられたイオンは、側壁に、大きなエネルギーでぶつかり、側壁の根元が、えぐれて削られます。これがノッチです。
参考にした論文の要約には、「アスペクト比が高くなるにつれて、電子の影が増え、底の電位が上がる」「その結果、イオンが側壁へ曲げられ、激しいノッチが生じる」と書かれています。ノッチは、アスペクト比の大きい、細くて深い溝ほど、起きやすい不具合です。 ▶ 2級でくわしく
▶ 外部の参考ページ:電子の影・帯電・ノッチを扱った論文の概要(大学の論文集・英語)
確認クイズ:ノッチは、イオンがどこへ曲げられて起きるでしょう?
答え:側壁へ曲げられて、根元が削れます。
くわしく見る:ノッチが起きる順番
起きる順番は、次のとおりです。
- 電子は、向きがばらばらなので、狭い溝の底に届きにくい。
- イオンは、まっすぐ飛ぶので、底に届く。
- 底の電位が上がる(+の電気がたまる)。
- 後続のイオンが、その電位で、側壁の方へ曲げられる。
- 側壁の根元が、えぐれる(ノッチ)。
溝の深さと幅から、アスペクト比を求めると、起きやすさの目安になります。深さ1µm、幅0.1µmなら、アスペクト比は 1 ÷ 0.1 = 10です。
⑤ レジスト除去の注意と、不具合のまとめ
大事なポイント:削ったあとのレジスト除去にも、注意点があります。ここまでの不具合は、症状から原因をたどれます。
エッチングが終わったら、レジストを取り除きます。第1講で学んだ、酸素のプラズマで灰にする方法(アッシング)では、プラズマ中のイオンが、ウェハにダメージを与えることがあります。そこで、多くの装置では、プラズマを離れた場所でつくり、荷電粒子が、ウェハに届く前に再結合して消えるようにします(ダウンストリーム方式)。
アッシングには、温度の違う種類もあります。レジストをできるだけ取り除く「高温アッシング」と、溝に残った薄いレジストを取る「デスカム」があり、主な違いは、ウェハがさらされる温度です。
ここまでの講で学んだ不具合を、上の表にまとめました。症状を見て、原因を考える習慣をつけると、条件の見直しが速くなります。たとえば、「線が細い」なら、等方的に削れていないか、保護膜が足りないか、と考えます。「下地まで削れた」なら、選択比や、オーバーエッチの長さを疑います。
確認クイズ:アッシングで、ウェハへのダメージを減らすために、プラズマを離れた場所でつくる方式を何というでしょう?
答え:ダウンストリーム方式です。
この講のまとめ
エッチレートは変わるので、時間だけで止めず、プラズマの光の変化から、膜が消えた終点を見つけます。
広い開口は速く、狭く密な開口は遅く削れる(マイクロローディング)ため、オーバーエッチで下地を傷めないよう注意が要ります。
電子の影による帯電で、イオンが側壁へ曲げられると、根元がえぐれるノッチが起きます。
これで、エッチングコース3級は終わりです。2級では、条件の調整や、帯電への対策を、さらにくわしく学びます。
ことばのおさらい
- 終点検出:削る膜がなくなった時点を見つけて、止めるための技術です。
- 発光分光(OES):プラズマの光の、特定の波長の強さを測る方法です。
- マイクロローディング:開口の広さや密度で、エッチレートが変わる現象です。
- 電子の影:狭い溝の底に、電子が届きにくくなる現象です。
- ノッチ:溝の側壁の根元が、えぐれて削られる不具合です。
- アッシング:酸素のプラズマで、レジストを灰にして取り除くことです。
よくある誤解
Q. 終点検出をすれば、オーバーエッチは要らないのですか?
いいえ。膜厚のばらつきなどで、場所によって膜が消える時刻が違います。そのため、検出のあとに、少しオーバーエッチを足すことがあります。
Q. 光は、膜が消えると必ず弱くなるのですか?
いいえ。見る波長と、膜の組み合わせで、強くなる場合もあります。
参考にした公式情報
- 特許US4493745A「Optical emission spectroscopy end point detection in plasma etching」(発光分光による終点検出、COの519.8nm、膜が消えたときの強度の変化)
- 特許US7629255B2「Method for reducing microloading in etching high aspect ratio structures」(マイクロローディング、アスペクト比、広い開口と密な開口の違い)
- Hwang and Giapis「Aspect-ratio-dependent charging in high-density plasmas」(要約)(電子の影、底の電位の上昇、側壁へのイオンの曲がりとノッチ)
- Wikipedia「Plasma ashing」(アッシング、イオンによるダメージ、ダウンストリーム方式、高温アッシングとデスカム)
- Czebiniak「End Point Detection of Plasma Etching Using Optical Methods」(概要)(発光分光による終点検出)
- Gerlt ほか「Reduced Etch Lag and High Aspect Ratios by Deep Reactive Ion Etching (DRIE)」Micromachines 2021(エッチラグ)
オーバーエッチの計算例、アスペクト比の計算、ノッチを順に整理した説明は、一般的な知識と、参考資料の記載を、初心者向けに言い換えたものです。図は、記事用に描いた簡易の図です。数値の計算例は、説明用の仮の値です。