今回のテーマは、
「縦に削る度合いと、削りたい膜だけを削る度合いは、どう決まるのか」
答え:縦に削る度合い(異方性)は、縦と横のエッチレートの比で表せます。削りたい膜だけを削る度合い(選択比)は、膜どうしのエッチレートの比で表せます。側壁を保護膜で守ると縦に掘れ、選択比が大きいほど、下地やマスクが残ります。
この記事でわかること
- ① 異方性の度合い
- ② 側壁を守って、まっすぐ掘る方法
- ③ 選択比
- ④ オーバーエッチと下地
- ⑤ マスクの選び方
※各節の「くわしく見る」は、計算で確かめたい人向けです。
① 異方性の度合いを、数字で表す
大事なポイント:異方性は、縦に削る速さと、横に削る速さの比で表せます。横が遅いほど、まっすぐな壁になります。
第1講で、異方性とは「縦だけに削れること」と学びました。ただし、現実のエッチングで、横がまったく削れないことは、まれです。そこで、縦に削る速さに対して、横にどれだけ削れるかで、異方性の「度合い」を表します。
縦のエッチレートを R縦、横のエッチレートを R横 とすると、次のように表せます(これは、考え方を示す目安の式です)。
A = 1 − R横 ÷ R縦
横が0なら A=1(完全な異方性)、横と縦が同じなら A=0(等方性)です。たとえば、縦が100nm/分、横が10nm/分なら、A=1 − 10 ÷ 100 = 0.9 です。
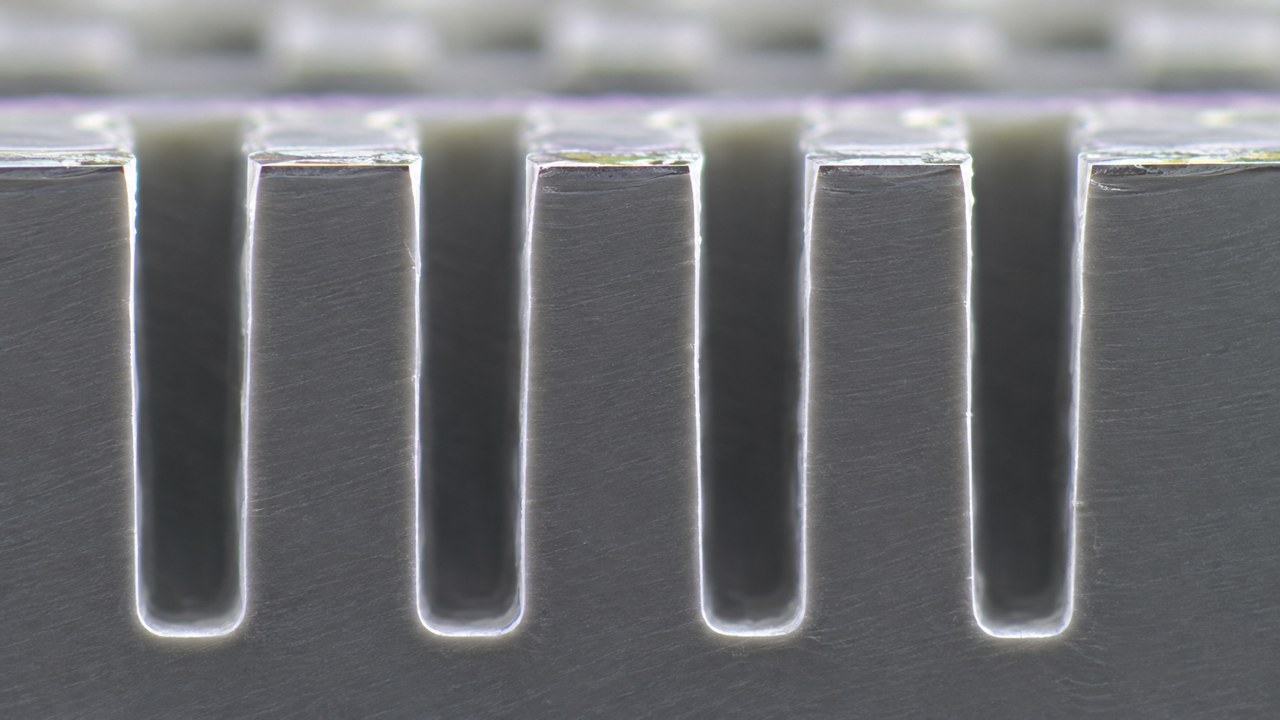
異方性の度合いは、側壁の角度にも表れます。参考資料には、DRIE(第2節で説明する深い穴を掘る方法)で、壁が90°に近い形ができ、実際には、88°や92°のわずかな傾きがつくことが多い、と書かれています。壁の傾きが数度でも、深い穴では、底の幅が、設計とずれていきます。異方性は、『ある・なし』ではなく『どれだけ』で考えます。
横に削れる量が分かれば、アンダーカットも見積もれます。横の食い込み(片側)は、R横 × 削る時間です。膜厚が500nm、縦が100nm/分なら、削る時間は5分で、横が10nm/分なら、片側に 10 × 5 = 50nm食い込みます。
確認クイズ:縦のエッチレートが100nm/分、横が10nm/分のとき、異方性の度合いAはいくつでしょう?
答え:0.9です(1 − 10 ÷ 100)。
② 側壁を守って、まっすぐ掘る:Bosch法
大事なポイント:保護膜で側壁を守りながら、底だけを削ると、深くてまっすぐな穴が掘れます。
垂直な壁をつくる方法の1つが、側壁保護です。穴の側壁に、薄い保護膜をつけ、ラジカルから守ります。一方、底の保護膜は、真上から飛んでくるイオンに壊されるので、底だけが削れます。
これを、はっきりした手順にしたのがBosch法です。深い穴を掘るDRIE(深掘り反応性イオンエッチング)の代表的な方法で、次の手順をくり返します。
- SF6のプラズマで、シリコンを下へ削ります。
- C4F8のガスで、壁と底に、テフロンに似た保護膜をつけます。
- イオンが、底の保護膜を壊し、下のシリコンがむき出しになります。①へ戻ります。
この方法には、特徴的な副作用があります。2つの段階をくり返すので、側壁が約100〜500nmの振幅で波打ちます。サイクルを短くすると壁がなめらかに、長くすると削る速さが上がります。なめらかさと速さの、どちらを取るかは、サイクルの長さで決まります。
この方法で、アスペクト比(穴の深さ ÷ 幅)が30以上の、細くて深い穴も掘れます。たとえば、深さ0.5mm(500µm)を掘るには、100〜1000回のくり返しが必要です。
▶ 外部の参考ページ:Bosch法(保護と削りの交互のくり返し)と、側壁の波打ちを扱った論文(Micromachines誌・英語)
確認クイズ:Bosch法で、エッチングのあとにくり返す、側壁を守る工程は何でしょう?
答え:C4F8のガスで保護膜をつける工程です。
くわしく見る:くり返しの回数と、掘る時間
深さ500µmを、100回から1000回のくり返しで掘るとき、1回あたりに掘る深さは、
500 ÷ 1000 = 0.5µm から 500 ÷ 100 = 5µm
です。500回なら、500 ÷ 500 = 1µm です。1回で掘る深さが、側壁の波打ち(0.1〜0.5µm)の大きさに近いことが、分かります。また、削る速さが20µm/分なら、500µmは 500 ÷ 20 = 25分で掘れます(この速さは、条件のよい場合の上限に近い目安です)。
③ 選択比:削りたい膜だけを削る度合い
大事なポイント:選択比は、削りたい膜と、削りたくない膜の、エッチレートの比です。大きいほど、相手を選べています。
ウェハの上には、削りたい膜のほかに、削りたくない膜(下地やマスク)があります。そこで、選択比を使います。選択比は、削りたい膜のエッチレートを、削りたくない膜のエッチレートで割った値です。参考資料でも、選択性は「2つの材料のエッチレートの比」で決まると書かれています。
選択比 = 削りたい膜のレート ÷ 削りたくない膜のレート
たとえば、シリコンが300nm/分、酸化膜が3nm/分なら、選択比は 300 ÷ 3 = 100 です。選択比が大きいほど、削りたくない膜が残ります。
選択比は、「どの膜」を「どの膜」より選ぶか、の組み合わせごとに決まります。同じガスでも、削る膜が変われば、値は変わります。また、第3講のイオンミリングは、物理的に弾き飛ばすので、膜を選べず、選択比が低くなります。逆に、第2講のBHFは、シリコンの上の酸化膜を狙って、選べる組み合わせでした。
確認クイズ:選択比が大きいほど、削りたくない膜は、削られやすいでしょうか、削られにくいでしょうか?
答え:削られにくいです。
④ オーバーエッチと、下地を守る選択比
大事なポイント:膜を削りきる時間より、少し長く削ることを、オーバーエッチといいます。そのあいだ、下地を守るのが選択比です。
ウェハの上の膜の厚さは、場所によってわずかにばらつきます。削る速さにも、ばらつきがあります。もし、ちょうど削りきる時間で止めると、薄い所はよくても、厚い所に膜が残ります。そこで、削りきる時間より少し長く削ります。これがオーバーエッチです。
具体的な数字で考えてみます。膜厚が400nm、エッチレートが200nm/分、オーバーエッチが20%、選択比が50だとします。次の順に計算します。
- 削りきる時間を求める:400 ÷ 200 = 2分。
- 20%のオーバーエッチを足す:2 × 1.2 = 2.4分。
- 下地のエッチレートを、選択比から求める:選択比50なら、200 ÷ 50 = 4nm/分。
- オーバーエッチの間に削られる下地:4 × (2.4 − 2) = 1.6nm。
下地が十分に厚ければ、1.6nmは問題になりません。しかし、下地が数nmほどの薄い膜なら、話が変わります。下地が薄いほど、高い選択比が必要です。選択比が10なら、下地は 20 × 0.4 = 8nm削られ、5nmの下地は突き抜けてしまいます。
確認クイズ:オーバーエッチのあいだ、下地が削られる量を小さくするには、選択比を大きくするのと小さくするのと、どちらがよいでしょう?
答え:大きくするほうがよいです。
くわしく見る:選択比と、下地の削れの関係
下地の削れ = 下地のエッチレート × オーバーエッチの時間 です。下地のエッチレート = 膜のレート ÷ 選択比 なので、
下地の削れ = (200 ÷ 選択比) × 0.4
選択比が10なら、20 × 0.4 = 8nm、50なら、4 × 0.4 = 1.6nm、100なら、2 × 0.4 = 0.8nm です。選択比が上がるほど、削れは、反比例して減ります。
⑤ マスクも削られる:マスクの選び方
大事なポイント:マスクも少しずつ削られます。深く掘るほど、厚いマスクや、削られにくいマスクが必要です。
選択比は、下地だけでなく、マスクにも関係します。レジストなどのマスクも、プラズマにさらされて、少しずつ削られます。マスクが途中でなくなると、守っていた膜まで削られてしまいます。マスクの減りは、次の式で見積もれます。
マスクの減り = 掘る深さ ÷ (シリコンとマスクの選択比)
たとえば、深さ50µmを、マスクに対する選択比50で掘ると、マスクは 50 ÷ 50 = 1µm減ります。マスクの厚さが2µmなら、足りますが、選択比が20なら、50 ÷ 20 = 2.5µm減り、足りません。
深い穴ほど、削られにくいマスクが必要です。参考資料では、深さ10〜50µmほどなら、ポリシリコンやニッケルのマスクが向くと書かれています。一方で、金属のマスクは、写真を使う工程と、膜をつける工程が増えるので、費用がかかります。そこで、化学増幅型のネガ型レジストを使って、金属マスクなしで、より深く(シリコンで約800µmまで)掘る方法もあります。掘る深さと、マスクの選択比から、マスクの厚さと材料を決めます。
次の講では、こうして条件を決めて削っていくとき、いつ止めるのか、削り方でどんな不具合が出るのかを学びます。
確認クイズ:深さ50µmを、マスクに対する選択比50で掘ると、マスクは何µm減るでしょう?
答え:1µmです(50 ÷ 50)。
くわしく見る:マスクの厚さを決める計算
深さ d を掘るとき、マスクの減りは d ÷ S です(S は選択比)。マスクの減りに、余裕を持たせるため、減りの1.5倍の厚さを用意すると仮定します。d=50µm、S=50なら、減りは1µm、用意する厚さは 1 × 1.5 = 1.5µm です。S=20なら、減りは2.5µm、用意する厚さは 2.5 × 1.5 ≈ 3.8µm です。選択比が小さいと、マスクが厚くなります。1.5倍は、説明用に決めた仮の値です。
この講のまとめ
異方性は、縦と横のエッチレートの比で表せ、横が0に近いほど、壁がまっすぐになります。
側壁に保護膜をつけて底だけ削るBosch法で、深くてまっすぐな穴が掘れます。
選択比はエッチレートの比で、大きいほど、オーバーエッチ中の下地やマスクが残ります。
次の講では、いつ削るのを止めるのか(終点検出)と、よくある不具合を学びます。
ことばのおさらい
- 異方性の度合い:縦に対する横のエッチレートの比で考える目安です。
- 側壁保護:穴の側壁に保護膜をつけて、横に削れるのを防ぐことです。
- Bosch法:エッチングと保護膜づくりを交互にくり返す、深掘りの方法です。
- アスペクト比:穴の深さを、幅で割った値です。
- 選択比:削りたい膜と、削りたくない膜の、エッチレートの比です。
- オーバーエッチ:削りきる時間より、少し長く削ることです。
よくある誤解
Q. 選択比は、ガスで決まる、1つの値ですか?
いいえ。どの膜とどの膜の組み合わせか、条件がどうか、で値が変わります。
Q. オーバーエッチは、できるだけ短くしたほうがよいのですか?
はい、下地を守るためには短いほうがよいです。ただし、残りを確実に削りきるために、ある程度の余裕が必要です。そのため、選択比を大きくして、余裕をつくります。
参考にした公式情報
- Wikipedia「Deep reactive-ion etching」(Bosch法、保護膜、波打ち、アスペクト比、マスク、側壁角度)
- Wikipedia「Etching (microfabrication)」(選択性の定義、異方性、イオンミリング)
- Wikipedia「Reactive-ion etching」(RIEのイオンの向きと異方性)
- Gerlt ほか「Reduced Etch Lag and High Aspect Ratios by Deep Reactive Ion Etching (DRIE)」Micromachines 2021(Bosch法、波打ち)
異方性の度合いAの式、オーバーエッチの計算、マスクの減りの式は、一般的な知識にもとづく目安です。「保護膜が側壁をラジカルから守る」という説明は、参考資料の記載を、初心者向けに言い換えたものです。図は、記事用に描いた簡易の図です。数値の計算例は、説明用の仮の値です。