同じ日に、お腹をこわした人が何人もいる。聞いてみると、全員が同じお店のお弁当を食べていた。だったら、怪しいのはそのお店です。原因探しでは、「共通点」が大きな手がかりになります。
半導体の工場も、考え方は同じです。ウェハ(半導体を作る、丸い板)に不良が見つかったら、不良のウェハが共通して通った装置や工程を探します。ウェハのどこに不良が多いかという「分布」も、見逃せません。こうして、問題を引き起こした「いちばん根っこの原因」、つまり「根本原因」に近づいていきます。
お弁当の例が当てはまるのは、「共通点を探す」という点だけです。お弁当と半導体の工場は、別のものですから。
この記事でわかること
- この記事の目的:不良が見つかってから、原因を取り除くまでの4つの段階を、つかむこと
- 段階1・2:異常を見つけて、影響を受けたロットを囲い込む
- 段階3:不良ウェハが通った装置の共通点と、不良の分布の形で、原因を絞り込む
- 段階4:根本原因を取り除き、同じ不良が出ないことを確かめる。共通点は手がかりで、決めつけない
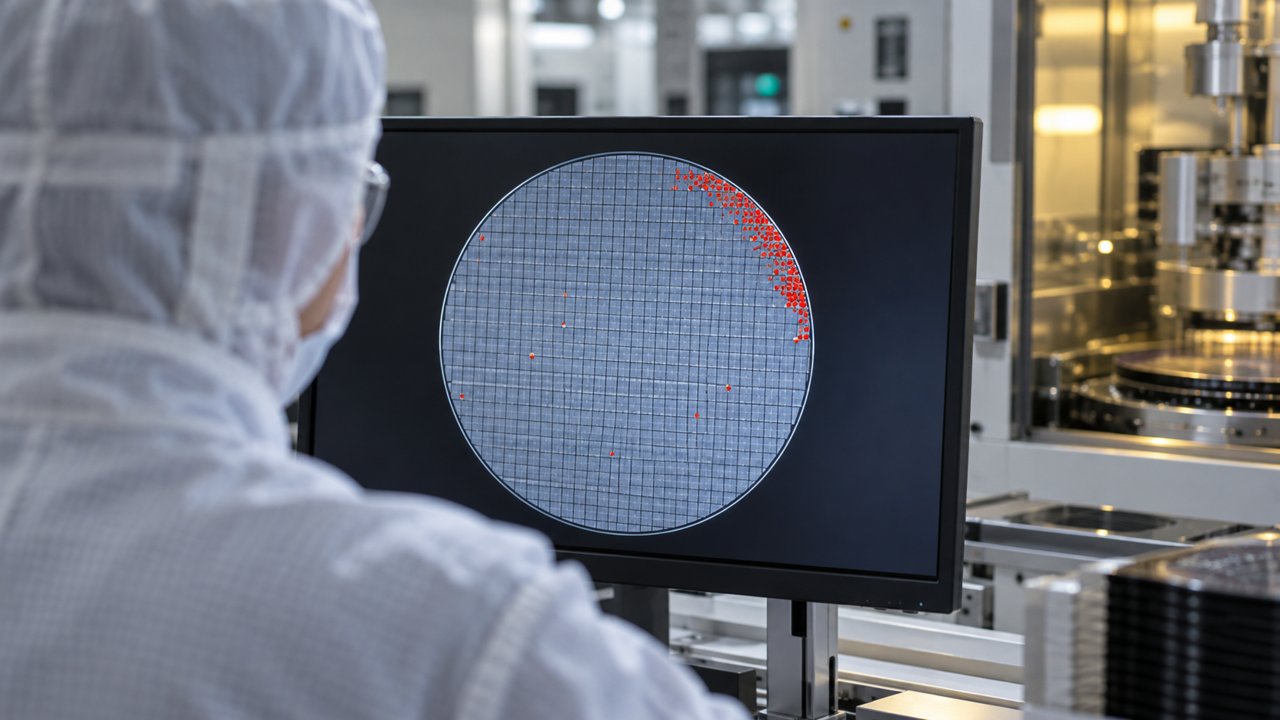
- 丸い図は、ウェハを上から見たイメージ
- 赤い点が、不良の場所
- 偏りかたが、原因の手がかりになる
博士、根本原因って、何ですか?
問題を引き起こした、いちばん根っこの原因のことじゃ。見えている結果だけ直しても、また起きてしまうんじゃよ。
根っこは、どうやって探すのですか?
不良のウェハに共通する装置を探したり、不良の分布を調べたりするんじゃ。順に、見ていこう。
根本原因とは、いちばん根っこの原因のこと
米国品質協会(ASQ)の用語集では、根本原因を「決めた基準を満たさない状態を引き起こした要因で、工程の改善によって、恒久的に取り除くべきもの」と説明しています。原因と結果の連鎖を動かし始めた、いちばん上の原因、というわけです。
この根本原因を探す方法や道具をまとめて、「根本原因解析(RCA)」と呼びます。ただ、原因が分かっただけでは成果になりません。取り除いて、はじめて意味があります。
なぜ、そこまで根っこにこだわるのでしょうか。表面の原因だけを直しても、別の形で、同じ不良が戻ってくることがあるからです。モグラたたきのように、出てきた不良を一つずつ直すだけでは、いつまでも終わりません。
段階1・2:見つけて、囲い込む
半導体の製造では、決まった結果から外れることを「エクスカーション」と呼びます。特許の記述によれば、その大半は装置が関係しています。しかも、ウェハは何百もの工程を通り、一つの工程に複数の装置があるのが普通です。だから、どの装置が原因かを見つけるのは、思った以上に大変です。
では、異常に気づいたら、まず何をするのか。答えは「囲い込む」ことです。検査装置メーカーKLAの解説によると、影響を受けたウェハを隔離(クォランティン)して、全数を高感度で検査し、出荷、廃棄、格下げのどれにするかを決めます。検査の回数が多いほど異常が早く見つかるので、巻き込まれるロットも、原因の候補も、少なくなります。
身近なものにたとえると、スーパーで「この日に入荷した商品に問題がありそうだ」と分かったとき、まずその日の商品を棚から外すのに似ています。原因を調べるのは、そのあとです。先に囲い込んでおけば、調べているあいだに、被害が広がらずにすみます。
段階3:不良ウェハの共通点から、装置を絞り込む
ここから、原因探しの本番です。代表的な方法が「共通性分析」で、不良のウェハが共通して通った装置を探します。工場は「どの装置が、どのウェハを、いつ処理したか」をすべて記録しているので、この分析ができるのです。ウェハは約25枚ずつ「ロット」という入れ物にまとめて運ばれるため、記録もロット単位で残ります。
見分け方のポイントは、大きく二つあります。
- 不良のロットが、すべて一台の装置から出ているか。複数の装置が同時にずれる可能性は低いので、一台にそろっているほど怪しくなります。
- 不良が、短い期間にまとまっているか。ずれた装置の影響は、その装置の工程のあたりに集まるからです。
この二つを確かめるだけで、調べる装置の数は、ぐっと減らせます。何百もの工程と装置の中から、数台まで絞り込めれば、あとは、その装置の記録を、じっくり調べられるわけです。
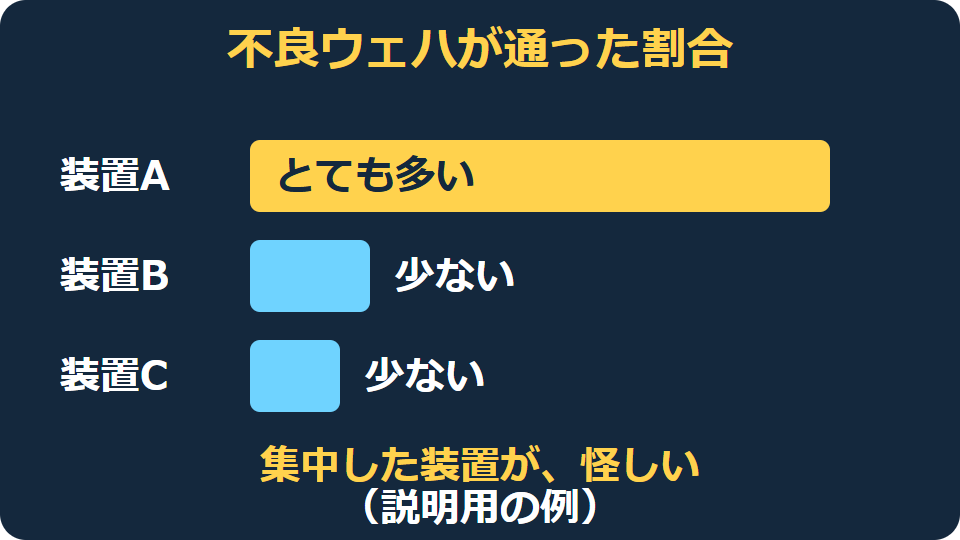
- 装置ごとに、不良ウェハが通った割合を比べる
- 装置Aに、不良が集中している
- 集中した装置が、怪しい(決めつけない)
図は、不良ウェハが通った割合を、装置ごとに比べたイメージです。装置Aだけ、不良ウェハがほとんど通っています。この場合、装置Aから調べ始めるのが自然でしょう。
ところが、話はそう単純ではありません。一台ずつ見ると問題がないのに、二つの装置の組み合わせで、つまり続けて通ったウェハだけ、不良が増える場合があるのです。特許にも、この例が出てきます。だから共通点は、答えではなく手がかりとして扱います。
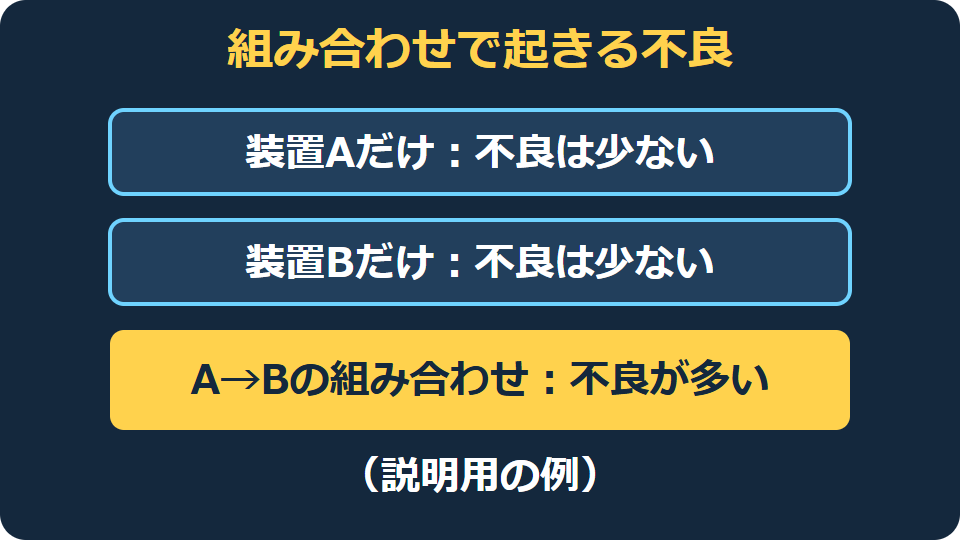
- 装置Aだけ、装置Bだけでは、不良は少ない
- AからBへ続けて通ると、不良が多い
- 組み合わせも、調べる
組み合わせまで見るために、調べる範囲は、一台ずつから、二台ずつへ広がります。手間は増えますが、「一台ずつは正常なのに不良が出る」という、つかみにくい原因にも手が届きます。
不良の「形」からも、原因をたどれる
ウェハの上で、不良が集まる形にも注目します。査読つきの論文によれば、異常が起きると、不良のチップは決まった形に集まります。そのため、形から原因をたどれるのです。たとえば、中心に集まれば研磨のムラや液の圧力の異常、輪の形なら焼きなましの温度管理の異常が疑われます。
ここで使うのが「ウェハマップ」です。電気を流して調べる検査(プローブ検査)で、動かなかったチップを、ウェハの図の上に印にしたものを指します。表の数字を目で追うより、図で見たほうが、偏りに気づきやすくなります。傷のような線状の形なら、ウェハを運んだり切ったりする工程の異常が疑われる、と論文は紹介しています。
もちろん、形だけで原因が決まるわけではありません。同じ形でも、原因が複数ある場合があるからです。形は、調べる順番を決めるための手がかりと考えると、使いやすくなります。
さらに、層ごとの測定データの分布と、最終的な不良の分布を比べる方法もあります。似ている層が見つかれば、その手前の工程が怪しいことになります。層iは似ていなくて、次の層i+1が似ているなら、問題は、その間で始まった可能性が高い、というわけです。
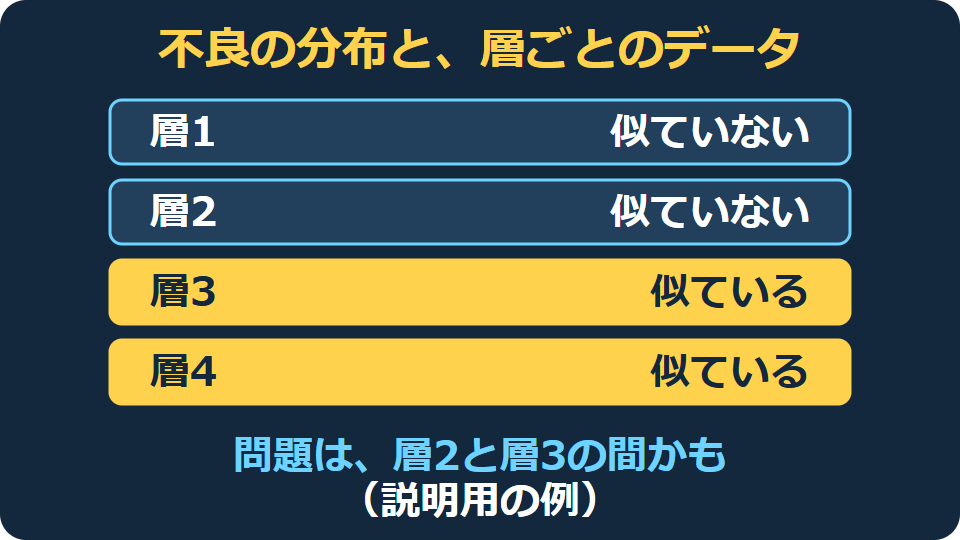
- 層ごとに、不良の分布と比べる
- 似ている最初の層が、手がかり
- 似ていない層と似ている層の間が、始まりの候補
段階4:直して、確かめる
原因が見えたら、取り除きます。異常を検知し、集めたデータと故障の症状を突き合わせて、最もありそうな原因を決めて直す。この流れは、ある特許にも示されています。PDF Solutionsの事例では、装置の記録と電気試験の結果を組み合わせて、メンテナンスの直後に指標がずれていたことを突き止めました。対策は、保全の手順の見直し、慣らし運転の追加、そして、装置を生産に戻す前に信号の安定を確かめること。直して終わりではなく、確かめるところまでが一続きです。
この事例のように、「最近、何が変わったか」に注目する方法もあります。ASQの解説では「変更分析」と呼ばれ、性能が大きく変わったときに、人、設備、情報などに起きた変更を調べます。メンテナンスは、装置にとって大きな変更です。そのため、メンテナンスの前後で記録を比べると、ずれの始まりが見えてきます。
もう一つ、「障壁分析」という方法もあります。問題を防いだり、見つけたりするための管理が、なぜ働かなかったのかを調べる方法です。「どうして異常に気づけなかったのか」まで掘り下げれば、再発防止の手が増えます。
原因探しは、チームで行う
ASQによれば、道具の多くは一人でも使えますが、複数人で取り組むほうが、結果は一般に良くなります。しかも、根本原因を取り除く責任のある人を、中心メンバーに入れることが勧められています。
- 一人より、チームで
- 取り除く責任のある人も入る
- 原因を取り除くまでが仕事
数字の変化に気づく方法は、SPC(統計的工程管理)とは何かで紹介しています。なお、設備の調整や復旧は、所属する工場やメーカーの正式な手順と、権限のある人の判断のもとで行います。この記事は考え方の紹介で、設備の操作を指示するものではありません。
ことばのおさらい
- ウェハ:半導体を作る、丸い板です。
- 根本原因:問題を引き起こした、いちばん根っこの原因です。
- エクスカーション:工程の結果が、期待から外れることです。
- ロット:ウェハをまとめて運ぶ、約25枚入りの入れ物です。
- 隔離(クォランティン):影響を受けたロットを、先へ進めないことです。
- 共通性分析:不良ウェハが共通して通った装置を探す方法です。
- 分布:どこに、どれくらい多いかの、広がりです。
よくある誤解
Q. 不良が見つかった場所を直せば、それで解決ですか?
いいえ。見つかった場所は、結果にすぎないことがあります。根っこが残っていれば、同じ不良がまた起きます。
Q. 不良ウェハが通った装置が分かれば、その装置が原因ですか?
決めつけは禁物です。一台ずつは正常でも、二つの装置の組み合わせで不良が増える場合があります。
まとめ
不良の原因探しは、見つける、囲い込む、絞り込む、直して確かめる、の4段階です。
絞り込みでは、不良ウェハが通った装置の共通点と、不良の分布の形が、大きな手がかりになります。
共通点は答えではなく手がかりなので、確かめながら、根っこの原因を取り除きます。
参考にした公式情報
- ASQ「What is Root Cause Analysis (RCA)?」
- ASML特許 US 11,803,127 B2「Method for determining root cause affecting yield in a semiconductor manufacturing process」
- 特許 US 7,363,098 B2「Method to identify machines causing excursion in semiconductor manufacturing」
- 特許 US 6,580,960 B1「System and method for finding an operation/tool combination that causes integrated failure in a semiconductor fabrication facility」
- PDF Solutions「Analysis‑Ready FDC in the Age of AI and Big‑Data Semiconductor Manufacturing」
- PDF Solutions特許 US 11,029,359 B2「Failure detection and classification using sensor data and/or measurement data」
- KLA「Monitoring for excursions in automotive fabs」(Semiconductor Digest、2020年)
- 「Improved Wafer Map Inspection Using Attention Mechanism and Cosine Normalization」(Machines、2022年)
質問・訂正フォーム
この記事の内容に誤りや、分かりにくい点があれば、下のフォームからお知らせください。確認して、記事を直します。