毎朝、体重計に乗って、数字を記録しているとします。体重は、毎日、少し増えたり、少し減ったりします。それが、その人の「いつも通り」です。
ところが、ある日、急に、いつもよりずっと増えていた。あるいは、毎日、少しずつ、10日間、増え続けた。どちらも、「いつもと違う」ことに気づけます。
半導体の工場でも、同じことをしています。工程で測った数字を、時間の順に並べて、「いつも通りか」を見張ります。先に答えを言うと、点が線の外に出たときだけでなく、線の内側でも、並び方に「くせ」が出たときが、異常のサインです。
体重の例が合っているのは、「いつもの幅と比べて、違いに気づく」という点だけです。体重と、半導体の工程は、別のものです。
この記事でわかること
- この記事の目的:SPCと管理図で「いつも通りか」を見張るしくみと、異常のサインの見方を、つかむこと
- SPC(統計的工程管理)と、管理図という言葉の意味
- 管理図の三本の線と、「異常のサイン」の見方
- 半導体の工場では、何を見張り、サインが出たらどう動くのか
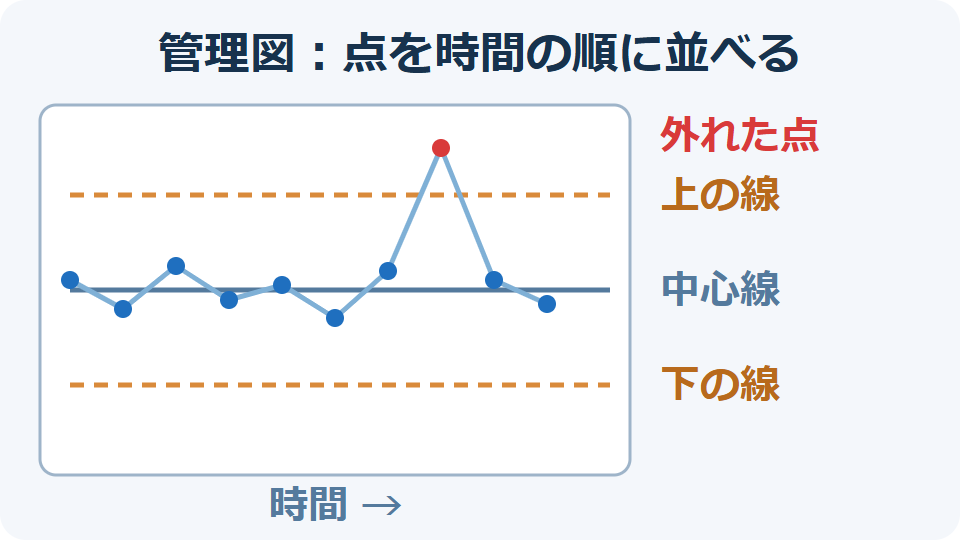
- 点を、時間の順に並べる
- 真ん中の線が平均。上下の線は、過去のデータから決める
- 線の外に出た点は、原因を調べるサイン
博士、SPCって、何を見張るのですか?
工程が「いつも通り」か、じゃよ。測った数字を、時間の順に並べて、線と比べるんじゃ。
線の外に出たら、異常ということですか?
それだけではないぞ。線の内側でも、並び方にくせが出たら、サインなんじゃ。順に、見ていこう。
SPCは、「いつも通りか」を数字で見張る方法
SPCは、Statistical Process Controlの略で、日本語では「統計的工程管理」と呼びます。統計とは、数字のばらつきを使って、ものごとを判断する考え方のことです。
米国の標準技術研究所(NIST)のハンドブックは、SPCの土台になる考え方を、「今起きていることと、以前に起きたことの比較」と説明しています。工程が、ふだんどう動くかを、過去のデータから調べておきます。そして、新しく測ったデータが、その範囲に入っているかを、見比べます。
同じハンドブックは、対になる考え方も紹介しています。「統計的品質管理(SQC)」です。こちらは、出荷する製品が、お客さんの決めた規格を満たすかを、確かめることが目的です。つまり、SPCは「工程の様子」を見張り、SQCは「製品が規格を満たすか」を確かめる、という違いがあります。
管理図とは、点を時間の順に並べた図
SPCで使う、代表的な道具が「管理図」です。ASQ(米国品質協会)の解説によると、管理図は、工程が時間とともにどう変わるかを調べるグラフです。測った値を、時間の順に点で並べます。
図には、必ず三本の線があります。真ん中の「中心線」は、平均を表します。上の線を「上側管理限界(UCL)」、下の線を「下側管理限界(LCL)」と呼びます。この三本の線は、過去のデータから決めます。
この図で、二つのことを見ます。一つは、「平均」です。ASQは、的あてにたとえています。弾が集まっている場所が、平均です。もう一つは、「範囲」で、弾がどれだけ、ぎゅっと集まっているかを表します。管理図は、この「平均」と「範囲」の、両方を見張ります。
たとえば、毎日、同じ条件で測った値を、1日1点ずつ並べていくと、1本の管理図ができあがります。
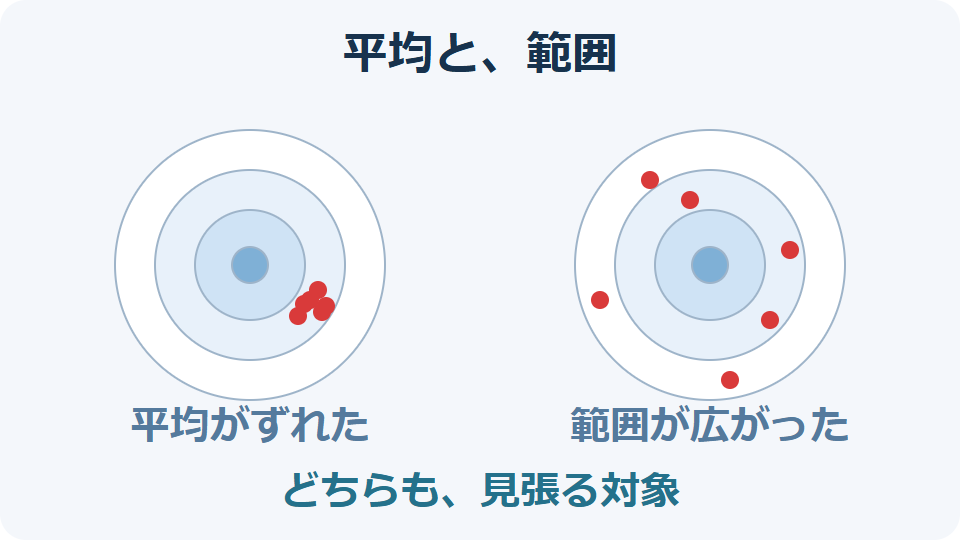
- 左:平均がずれた(弾が、中心から外れて集まる)
- 右:範囲が広がった(弾が、広く散らばる)
- 管理図は、平均と範囲の両方を見張る
「ふつうのばらつき」と「異常のサイン」
同じ条件で作っても、測った数字は、毎回、少しずつ変わります。NISTのハンドブックは、偶然の原因(chance causes)だけで起きるばらつきと、特定できる原因(assignable cause)で起きるばらつきを、区別しています。
管理限界は、工程が「いつも通り」のあいだは、ほとんどの点が、上下の線の内側に入るように決めます。点が線の外に出たら、「特定できる原因」があるかもしれないので、調べます。
線の内側でも、並び方の「くせ」に注意
点が線の内側にあれば、安心でしょうか。ASQは、線の内側でも、注意すべき「管理外れのサイン」を挙げています。たとえば、次のようなものです。
- 点が一つ、管理限界の外に出る。
- 点が8つ続けて、中心線の同じ側に並ぶ。
- 連続する3点のうち2点が、中心線の同じ側で、「2σ(シグマ)」より遠くにある。
- 連続する5点のうち4点が、中心線の同じ側で、「1σ」より遠くにある。
σ(シグマ)は、ばらつきの大きさを表す「標準偏差」という数字です。管理図では、中心線から、σの何倍離れているかで、点の位置を考えます。
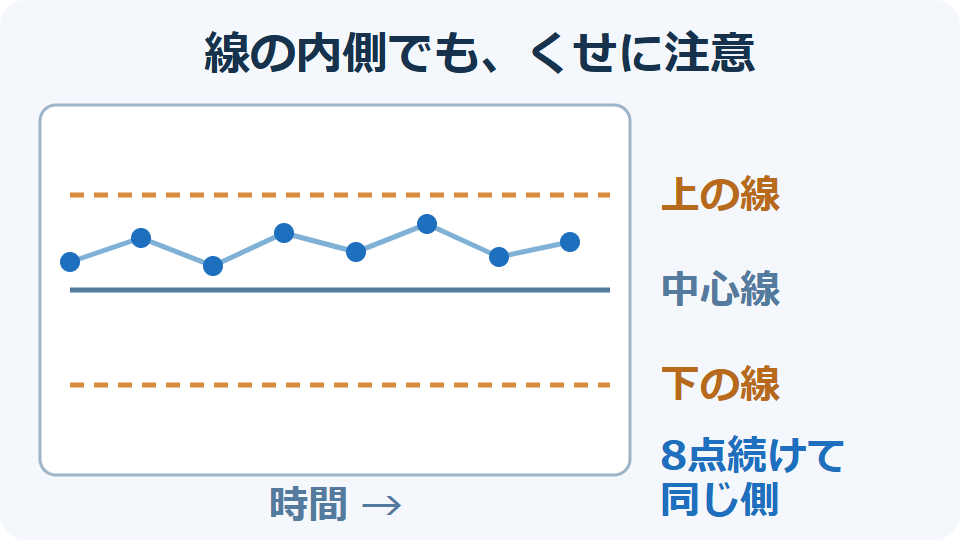
- 点は、すべて線の内側
- でも、8点続けて、中心線の同じ側
- 並び方のくせも、サインになる
「8つ続けて同じ側」は、体重の例で言えば、「10日間、増え続けた」にあたります。一回一回は、いつもの幅に収まっていても、並びに「くせ」があれば、何かが変わり始めている、と考えられます。
限界は「3シグマ」。それでも、まれに誤報がある
管理限界は、中心線から、σの3倍の位置に置くのが、ふつうです。これを「3シグマ限界」と呼びます。NISTのハンドブックによると、ばらつきが正規分布(左右対称な、山の形の分布)に従う場合、工程に変化がなくても、点が線の外に出る確率は、0.27%です。
この確率から、平均して、約371点に1回は、「何も起きていないのに、線の外に出る」ことになります。これを「誤報」と呼びます。つまり、サインが出たら、すぐに「故障だ」と決めつけず、まず、調べます。
半導体の工場では、何を見張るのか
半導体の工程でも、測った数字を、管理図に並べます。たとえば、日立ハイテクの解説によると、現像のあとのレジストの寸法や、エッチングのあとの配線の幅は、CD-SEMという電子顕微鏡で測ります。この測定は、「測るたびの、ばらつき」も小さく、標準偏差3σで、測った寸法の1%程度の再現性がある、と書かれています。
たとえば、測った線の太さを、測るたびに1点ずつ、時間の順に並べれば、そのまま管理図になります。線の太さが、少しずつ太くなっていく、といった変化にも、並びを見れば気づけます。
ASMLの解説によると、ピントの合い具合(フォーカス)や、層の重なり(オーバーレイ)も、ウェハに印刷した試験パターンを測って、見張ります。測った結果は、生産ラインの装置から、露光装置へ戻されて、補正に使われます。見張る目的は、歩留まり(良品の割合)を上げることです。
サインが出たら、どう動くのか
ASQは、管理外れのサインが出たときの手順を、説明しています。点に印をつけて、原因を調べます。そして、どう調べたか、何が分かったか、原因は何か、どう直したかを、記録します。
また、新しい管理図を始めたばかりのときは、最初の20点で決めた線は、仮のものです。工程が「いつも通り」に動いている期間の点が、20点以上そろったら、線を計算し直します。
設備の調整や復旧は、所属する工場やメーカーの正式な手順と、権限のある人の判断のもとで行います。この記事は、見方を紹介するもので、設備の操作を指示するものではありません。
この見張りを担当するのは、プロセス、生産技術、設備保全、品質などの担当です。製造業で、記録した数字の変化に気づいた経験は、「いつもと何が違うのか」を考える力として活きる、と考えられます。仕事の全体像は、半導体製造の仕事を工程別に見てみるから確認できます。
ことばのおさらい
この記事に出てきた言葉を、やさしい言い方で、もう一度まとめます。むずかしく感じたら、この一覧に戻って、読み返してください。
- SPC:統計的工程管理。「いつも通りか」を、数字で見張る方法です。
- 管理図:測った値を、時間の順に並べた図です。
- 中心線:平均を表す、真ん中の線です。
- 管理限界(UCL・LCL):過去のデータから決める、上下の線です。
- σ(シグマ):ばらつきの大きさを表す数字(標準偏差)です。
- 3シグマ限界:中心線からσの3倍の位置に置く、管理限界です。
- 管理外れのサイン:線の外に出る、同じ側に続く、など、「いつもと違う」合図です。
よくある誤解
Q. 点が線の内側にあれば、問題ありませんか?
そうとは限りません。8つ続けて同じ側に並ぶなど、並び方の「くせ」も、サインになります。線の内側にあっても、並びを見る習慣が大切です。
Q. 点が線の外に出たら、必ず、装置の故障ですか?
必ずではありません。3シグマの限界でも、何も起きていないのに、線の外に出ることがあります。まず、原因を調べて、記録します。
Q. SPCは、製品が規格を満たすかを、確かめるものですか?
少し違います。SPCは、「いつも通りか」という工程の様子を見張ります。製品が規格を満たすかを確かめるのは、統計的品質管理(SQC)です。
まとめ:SPCは、「いつも通りか」を、数字の並び方で見張る
SPCは、過去のデータで決めた線と比べて、「いつも通りか」を見張る方法です。
管理図では、点が線の外に出たときだけでなく、線の内側でも、並び方の「くせ」がサインになります。
サインが出たら、すぐに決めつけず、原因を調べて、記録します。
参考にした公式情報
- ASQ「Control Chart」
- NIST/SEMATECH e-Handbook「6.1.2. What are Process Control Techniques?」
- NIST/SEMATECH e-Handbook「6.3.1. What are Control Charts?」
- NIST/SEMATECH e-Handbook「6.3.2.1. Shewhart X-bar and R and S Control Charts」
- 日立ハイテク「4. CD-SEM(測長SEM)とは」
- ASML「Measuring accuracy」
質問・訂正フォーム
この記事の内容に誤りや、分かりにくい点があれば、下のフォームからお知らせください。確認して、記事を直します。